


Cetakan PET berperforma tinggi tidak ditentukan oleh jumlah rongganya saja. Kualitas gerbang yang konsisten, aliran lelehan yang seimbang, dan kontrol termal yang presisi sama pentingnya untuk mencapai produksi yang andal dan mengurangi limbah material.
Dalam cetakan injeksi PET berkecepatan tinggi, variasi kecil pada gerbang dapat menyebabkan masalah kualitas yang berulang, termasuk merangkai, mengeluarkan air liur, sisa gerbang yang tidak rata, dan tampilan awal yang tidak konsisten. Cacat ini mungkin tampak kecil secara individual, namun pada lini produksi multi-rongga, cacat ini dapat meningkatkan tingkat kerusakan, memperpanjang waktu inspeksi, dan mengganggu operasi pencetakan tiup di bagian hilir.
Meningkatkan sistem hot runner ke teknologi gerbang katup adalah salah satu pendekatan untuk mengatasi tantangan ini. Cetakan awal PET gerbang katup yang dirancang dengan baik menggunakan pembukaan dan penutupan gerbang yang terkontrol untuk meningkatkan penghentian lelehan, membantu produsen mencapai kualitas gerbang yang lebih konsisten dan proses produksi yang lebih stabil.
Namun, hasilnya tidak hanya bergantung pada mekanisme katup itu sendiri. Kontrol suhu hot runner, penyelarasan pin katup, efisiensi pendinginan, parameter injeksi, dan akurasi pembuatan cetakan harus bekerja sama.
Bagi produsen PET yang menginginkan hasil produksi lebih tinggi, artikel ini menjelaskan cara kerja teknologi gerbang katup, cacat mana yang dapat dikurangi, dan apa yang harus dipertimbangkan saat meningkatkan cetakan yang sudah ada atau berinvestasi pada sistem baru.

Mengapa Kinerja Hot Runner Penting untuk Kualitas PET Preform
Sistem hot runner menyalurkan PET cair dari unit injeksi ke rongga cetakan individual sambil mempertahankan suhu pemrosesan yang diperlukan. Kinerjanya secara langsung mempengaruhi distribusi lelehan, pembentukan gerbang, dan konsistensi produksi.
Dalam produksi multi-rongga, bahkan perbedaan kecil antara nozel hot runner dapat memengaruhi cara masing-masing rongga terisi dan bagaimana gerbang terpisah setelah injeksi.
Konfigurasi gerbang terbuka konvensional mungkin cocok untuk kebutuhan produksi tertentu. Namun, ketika tampilan gerbang, kontrol material, dan kemampuan pengulangan menjadi penting, sistem gerbang katup dapat memberikan kontrol yang lebih tepat terhadap aliran lelehan di gerbang.
Masalah produksi yang umum dan potensi penyebabnya
| Cacat produksi | Faktor-faktor yang mungkin berkontribusi | Potensi perbaikan |
|---|---|---|
| Merangkai gerbang | Penghentian lelehan yang tidak memadai, suhu yang salah, atau pengaturan pemrosesan yang tidak sesuai | Penutupan pin katup dan optimalisasi proses |
| Gerbang ngiler | Tekanan sisa, suhu berlebihan, atau pemisahan material tertunda | Peningkatan penutupan gerbang dan manajemen tekanan |
| Sisa gerbang tidak rata | Keausan gerbang, ketidaksejajaran, atau pendinginan yang tidak konsisten | Komponen gerbang presisi dan pemeriksaan keselarasan |
| Bintik hitam atau PET terdegradasi | Waktu tinggal yang berlebihan, panas berlebih setempat, atau kontaminasi material | Keseragaman termal dan kontrol waktu tinggal |
| Dimensi bentuk awal yang tidak rata | Variasi rongga, pengisian tidak seimbang, atau pendinginan tidak konsisten | Presisi cetakan dan keseimbangan proses |
| Penolakan rongga-ke-rongga yang tinggi | Perbedaan kondisi gerbang, suhu atau kinerja pendinginan | Inspeksi dan penyesuaian tingkat rongga secara sistematis |
Masalah-masalah ini tidak selalu berasal dari hot runner. Kelembapan pada resin PET, kondisi pengeringan yang salah, kontaminasi, pengaturan injeksi, dan komponen cetakan yang aus dapat menimbulkan gejala serupa. Oleh karena itu, peningkatan yang efektif dimulai dengan mengidentifikasi sumber cacat yang sebenarnya.
Bagaimana Teknologi Valve Gate Meningkatkan Kontrol Cetakan
Sistem hot runner gerbang katup menggunakan pin katup yang digerakkan secara mekanis untuk membuka dan menutup gerbang. Tergantung pada desainnya, penggeraknya dapat berupa mekanisme pneumatik, hidrolik, atau mekanisme rekayasa lainnya.
Selama injeksi, pin katup memendek sehingga PET cair dapat masuk ke dalam rongga. Pada titik penutupan yang diprogram, pin kembali ke tempatnya untuk menghentikan aliran lelehan.
Tindakan terkendali ini berbeda dengan hanya mengandalkan tekanan lelehan dan pemisahan material pada gerbang terbuka.
Teknologi gerbang katup empat cara dapat meningkatkan produksi
Penutupan gerbang yang lebih terkontrol
Pin katup memberikan tindakan penutupan mekanis yang ditentukan. Ketika geometri gerbang, kesesuaian pin, dan pengaturan proses dicocokkan dengan benar, hal ini dapat mengurangi rasa merangkai dan mengeluarkan air liur serta membantu menghasilkan pemisahan gerbang yang lebih bersih.
Tampilan gerbang lebih konsisten
Kualitas sisa gerbang dipengaruhi oleh posisi pin, dimensi gerbang, suhu dan kondisi pencetakan. Sistem gerbang katup yang dirawat dengan baik membantu menciptakan kondisi penutupan yang berulang, mendukung tampilan gerbang bentuk awal yang lebih konsisten.
Mengurangi limbah material akibat cacat terkait gerbang
Ketika rangkaian gerbang, air liur yang keluar, atau cacat terkait merupakan penyebab penolakan yang signifikan, memperbaikinya dapat meningkatkan proporsi bentuk awal yang dapat diterima. Penghematan sebenarnya bergantung pada tingkat kerusakan awal dan efektivitas koreksi proses secara menyeluruh.
Kontrol yang lebih baik dalam aplikasi produksi yang menuntut
Rongga tinggiCetakan PET yang sudah dibentuk sebelumnyamemerlukan kinerja berulang di banyak rongga. Teknologi gerbang katup dapat mendukung tujuan ini bila diintegrasikan dengan desain runner yang seimbang, permesinan yang akurat, dan manajemen suhu yang efektif.
Yang penting, gerbang katup bukanlah solusi universal untuk setiap cacat yang ada. Manfaatnya harus dinilai berdasarkan desain cetakan yang ada, kondisi produksi dan masalah kualitas spesifik yang dicatat oleh produsen.
Valve Gate vs Open Gate Konvensional: Apa yang Harus Dibandingkan Pembeli?
Saat mengevaluasi peningkatan hot runner, tim pembelian harus mempertimbangkan kinerja teknis dan biaya produksi jangka panjang.
| Faktor evaluasi | Gerbang terbuka konvensional | Pelari panas gerbang katup |
|---|---|---|
| Penutup leleh | Bergantung pada perilaku proses dan desain gerbang | Menggunakan penutupan pin mekanis yang terkontrol |
| Merangkai dan meneteskan air liur | Mungkin memerlukan penyesuaian proses yang ekstensif | Dapat mengurangi cacat ini bila dirancang dengan benar |
| Penampilan gerbang | Sensitif terhadap suhu dan kondisi pemisahan | Menawarkan pemisahan gerbang yang lebih terkontrol |
| Kompleksitas sistem | Mekanisme gerbang umumnya lebih sederhana | Membutuhkan aktuasi dan pemeliharaan tambahan |
| Persyaratan pemeliharaan | Tergantung pada kondisi nozzle dan gerbang | Termasuk pin katup, komponen aktuasi, dan permukaan tempat duduk |
| Pertimbangan investasi | Mungkin melibatkan kompleksitas sistem awal yang lebih rendah | Memerlukan penilaian biaya peningkatan terhadap manfaat produksi yang diharapkan |
Tidak ada sistem yang secara otomatis unggul untuk setiap aplikasi. Peningkatan gerbang katup paling menarik ketika cacat terkait gerbang yang terdokumentasi, persyaratan kualitas, atau biaya pengoperasian membenarkan pertimbangan teknis dan pemeliharaan tambahan.
Faktor Rekayasa Utama di Balik Keberhasilan Peningkatan Hot Runner
Mengganti mekanisme gerbang tanpa meninjau sistem cetakan yang lebih luas mungkin hanya memberikan hasil yang terbatas. Untuk yang dapat diandalkanPeningkatan hot runner cetakan preform PET, beberapa faktor teknik patut mendapat perhatian khusus.
Pemrosesan PET memerlukan kondisi termal yang dikontrol dengan cermat. Suhu yang berlebihan atau waktu tinggal yang lama dapat menyebabkan degradasi, sedangkan pemanasan yang tidak memadai atau tidak merata dapat mempengaruhi aliran lelehan dan perilaku pengisian.
Peningkatan tersebut harus mencakup peninjauan pengaturan suhu nosel, kinerja pemanas, akurasi termokopel, dan perbedaan suhu antar zona.
Pin katup harus bergerak dengan lancar dan menutup secara akurat pada dudukannya. Penjajaran yang buruk, keausan, atau geometri gerbang yang tidak sesuai dapat menyebabkan penutupan yang tidak konsisten, kebocoran, atau cacat gerbang yang terlihat.
Pembuatan yang presisi dan perakitan yang cermat sangat penting untuk mempertahankan kinerja berulang di semua rongga.
Gerbang katup tidak dapat mengkompensasi sepenuhnya sistem runner yang tidak seimbang. Distribusi PET cair, kehilangan tekanan dan geometri rongga harus dipertimbangkan bersama-sama.
Dalam aplikasi rongga tinggi, perbandingan tingkat rongga membantu mengidentifikasi apakah penolakan terkonsentrasi di sekitar nozel tertentu atau didistribusikan ke seluruh cetakan.
Pendinginan memengaruhi dimensi bentuk awal, risiko kristalisasi, waktu siklus, dan kemampuan mengeluarkan komponen secara konsisten. Oleh karena itu, peningkatan hot runner harus dinilai bersamaan dengan sirkuit pendingin yang ada dan distribusi suhu cetakan.
Pengaturan waktu katup, kecepatan injeksi, tekanan penahan, waktu penahanan, dan suhu leleh berinteraksi dengan desain gerbang. Perubahan harus dilakukan secara sistematis daripada menyesuaikan beberapa parameter secara bersamaan.
Proses Praktis untuk Meningkatkan Cetakan PET Preform yang Ada
Bagi produsen yang mempertimbangkan konversi daripada membeli cetakan yang benar-benar baru, proses rekayasa terstruktur membantu mengendalikan risiko investasi.
| Panggung | Aktivitas utama | Hasil yang diharapkan |
|---|---|---|
| 1. Penilaian cacat | Catat cacat gerbang, tingkat penolakan, dan pola tingkat rongga | Identifikasi kerugian produksi utama |
| 2. Pemeriksaan cetakan | Periksa sisipan gerbang, nosel, pin katup, dan kondisi keausan | Tetapkan kondisi sistem yang ada |
| 3. Tinjauan kompatibilitas | Periksa antarmuka mesin, kontrol hot runner, dan ruang yang tersedia | Konfirmasikan kelayakan teknis |
| 4. Desain teknik | Tinjau dimensi gerbang, aktuasi, dan persyaratan termal | Kembangkan proposal peningkatan |
| 5. Konversi dan perakitan | Memproduksi atau memodifikasi komponen dan merakit sistem | Siapkan cetakan untuk uji coba |
| 6. Uji coba dan validasi | Bandingkan sampel, dimensi, kualitas gerbang, dan data penolakan | Verifikasi kinerja dalam kondisi yang disepakati |
| 7. Pemantauan produksi | Lacak keluaran, kebutuhan pemeliharaan, dan tren kerusakan | Konfirmasikan kinerja operasi jangka panjang |
Sebelum menyetujui peningkatan, pembeli harus meminta ruang lingkup pekerjaan yang jelas, daftar komponen yang akan diganti, perkiraan waktu henti mesin, dan kriteria penerimaan yang terukur.
Indikator yang berguna mencakup frekuensi kerusakan gerbang, tingkat penolakan total, konsistensi dimensi, stabilitas siklus, dan interval perawatan. Membandingkan indikator yang sama sebelum dan sesudah peningkatan memberikan penilaian yang lebih andal dibandingkan hanya mengandalkan tayangan visual.
Bagaimana Mengukur Apakah Peningkatan Meningkatkan Hasil Produksi
Hasil produksi harus dievaluasi berdasarkan keluaran yang dicatat, bukan asumsi perbaikan.
Perhitungan dasarnya adalah:
Hasil produksi (%)=Bentuk awal yang diterima Total bentuk awal yang diproduksi × 100
Misalnya, jika sebuah cetakan menghasilkan 100.000 preform dan 96.000 memenuhi kriteria penerimaan yang ditentukan, hasil produksinya adalah 96%.
Jika peningkatan meningkatkan output yang diterima sementara total produksi tetap tidak berubah, tambahan bentuk awal yang diterima menunjukkan manfaat operasional langsung. Namun perhitungannya harus menggunakan standar inspeksi yang konsisten dan memperhitungkan setiap perubahan dalam spesifikasi produk atau kondisi produksi.
Produsen juga harus memisahkan produk cacat yang terkait dengan gerbang dari cacat lainnya, seperti variasi dimensi, kontaminasi, bintik hitam, dan kegagalan pencetakan tiup di bagian hilir. Hal ini memudahkan untuk menentukan apakah peningkatan gerbang katup mengatasi masalah yang dimaksud.
Mengapa Memilih SZ-MOLDTECH (Jiaxing) Co., Ltd. untuk Solusi Cetakan PET Preform?
SZ-MOLDTECH (Jiaxing) Co., Ltd.memproduksi cetakan PET preform presisi untuk kemasan minuman dan aplikasi wadah PET lainnya. Rangkaian produk kami termasuk lengkapcetakan sebelumnya, sistem hot runner, cetakan setengah dingin, komponen cetakan, layanan perbaikan dan konversi. Untuk produsen yang mengalami cacat gerbang atau kinerja rongga yang tidak konsisten, kami menilai struktur cetakan dan persyaratan produksi untuk mengidentifikasi perbaikan praktis.
Pengalaman Manufaktur yang Mapan
Dengan pengalaman lebih dari 22 tahun dalam pembuatan cetakan PET preform, SZ-MOLDTECH menggabungkan keahlian teknik dengan kemampuan produksi internal. Fasilitas seluas 6.000 m² kami mendukung pemesinan cetakan, perakitan, inspeksi dan pengujian. Dengan kapasitas produksi tahunan hingga 3.300 cetakan dan unit terkait, kami menangani proyek untuk konfigurasi rongga dan kebutuhan produksi yang berbeda.
Tim kami terdiri dari insinyur dan teknisi berpengalaman yang mengerjakan desain cetakan, pemrosesan komponen, dan perakitan. Pengalaman ini membantu kami mengatasi persyaratan praktis produksi PET preform bervolume tinggi, yang mengutamakan kinerja yang konsisten di seluruh rongga.
Pemesinan Presisi dan Pemeriksaan Kualitas
Kinerja gerbang katup bergantung pada keakuratan pin katup, dudukan gerbang, dan komponen cetakan terkait. Penyimpangan kecil dalam penyelarasan atau pemasangan dapat mempengaruhi penutupan gerbang, penampilan awal, dan stabilitas pengoperasian.
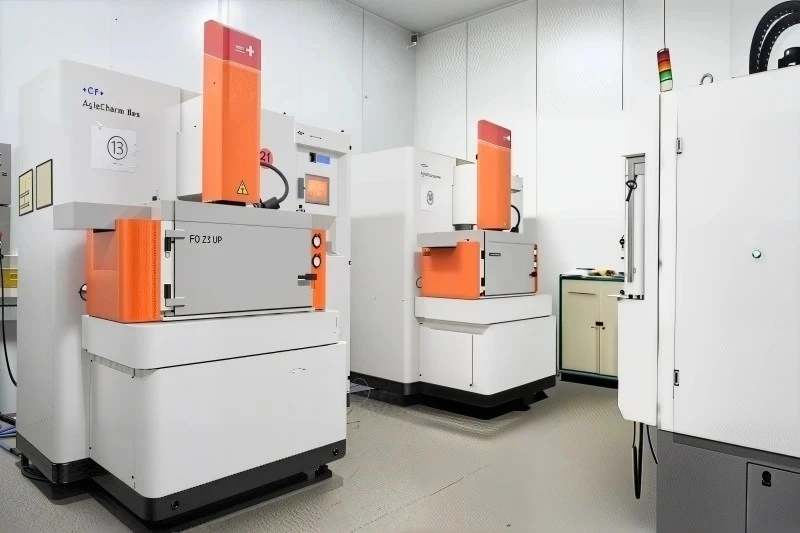
Di SZ-MOLDTECH, kami menerapkan pemesinan presisi dan inspeksi dimensi di seluruh proses produksi. Spesifikasi yang kami terbitkan mencakup toleransi pemasangan mekanis hingga 0,005 mm dan toleransi geometrik sepatu cetakan hingga 0,01 mm. Mesin pengukur koordinat dan peralatan inspeksi optik membantu memverifikasi dimensi penting sebelum perakitan dan pengiriman.
Konfigurasi Cetakan untuk Berbagai Kebutuhan Produksi
Kami menyediakan cetakan PET preform di48, 72, 96, 128 dan 144 ronggakonfigurasi. Pemilihan tergantung pada berat bentuk awal, penyelesaian leher, keluaran target, dan spesifikasi mesin cetak injeksi.
Untuk proyek gerbang katup, tim teknik kami mengevaluasi tata letak hot runner, desain gerbang, saluran pendingin, dan antarmuka alat berat secara bersamaan. Hal ini membantu menentukan apakah cetakan baru atau konversi perkakas yang sudah ada merupakan pilihan yang lebih sesuai. Kami juga menyediakan layanan perbaikan cetakan bagi produsen yang ingin memperpanjang masa pakai alat atau mengatasi masalah produksi yang berulang.
Solusi Praktis untuk Pelanggan Internasional
SZ-MOLDTECH menggabungkan teknologi manufaktur Eropa dengan produksi sadar biaya untuk melayani pelanggan di pasar internasional. KitaCetakan PET yang sudah dibentuk sebelumnyadirancang untuk digunakan dengan platform cetakan injeksi yang berbeda, tergantung pada pemeriksaan kompatibilitas mesin dan antarmuka.
Kami telah memasok pelanggan di 18 negara dan wilayah untuk aplikasi termasuk air kemasan dan kemasan minuman berkarbonasi. Untuk setiap proyek, kami meninjau gambar teknis, target produksi, dan detail peralatan sebelum mengonfirmasi konfigurasi cetakan.
Jika Anda merencanakan peningkatan gerbang katup, bagikan spesifikasi cetakan yang ada dan cacat yang perlu Anda atasi. Tim kami dapat menilai opsi yang tersedia dan merekomendasikan solusi berdasarkan kebutuhan produksi Anda.


Kesimpulan
Meningkatkan ke cetakan awal PET gerbang katup dapat membantu produsen meningkatkan konsistensi gerbang, mengurangi cacat terkait gerbang tertentu, dan meningkatkan proporsi bentuk awal yang dapat diterima. Manfaat terbesar dicapai ketika kontrol pin katup, manajemen suhu hot runner, pemesinan presisi, keseimbangan rongga, dan kinerja pendinginan dievaluasi sebagai satu sistem terintegrasi.
Untuk cetakan yang sudah ada, penilaian cacat dan tinjauan kompatibilitas harus dilakukan sebelum keputusan konversi apa pun. Untuk proyek baru, pembeli harus menentukan persyaratan kualitas yang terukur, keluaran yang diharapkan, dan kondisi mesin pada awal proses rekayasa.
Dengan kemampuan manufaktur cetakan PET, permesinan presisi, perbaikan dan konversi,SZ-MOLDTECH (Jiaxing) Co., Ltd.memberikan dasar teknis untuk mengevaluasi proyek cetakan baru dan peningkatan perkakas yang ada. Solusi yang tepat pada akhirnya adalah solusi yang memberikan peningkatan kualitas yang terverifikasi, produksi yang andal, dan biaya pengoperasian yang berkelanjutan selama masa pakai cetakan.


